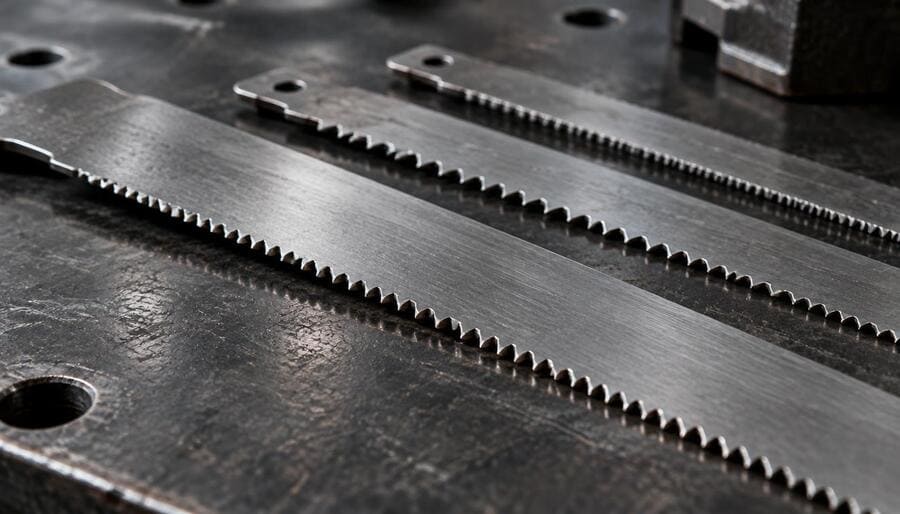
Ножовка остается одним из наиболее востребованных ручных инструментов в мастерской, строительстве и быту. Несмотря на распространение электрических пил и аккумуляторного инструмента, обычная ножовка позволяет выполнять точные пропилы без подключения к электросети, отличается простотой обслуживания и подходит для работы с различными материалами. Однако качество реза зависит не только от конструкции инструмента и остроты режущей кромки. Большое значение имеет шаг зубьев ножовочного полотна. Неправильно подобранное расстояние между зубьями приводит к замедлению работы, заклиниванию полотна, появлению заусенцев и преждевременному износу оснастки.
Что означает шаг зубьев ножовочного полотна?
Шаг зубьев — это расстояние между вершинами двух соседних зубьев режущего полотна. В зависимости от типа ножовки и назначения оснастки этот параметр может указываться в миллиметрах или в количестве зубьев на дюйм (TPI). Чем больше зубьев приходится на один дюйм, тем меньше расстояние между ними и тем более мелкими будут зубья.
Для выбора подходящего полотна важно учитывать не только твердость материала, но и его толщину. При пилении крупные зубья быстрее удаляют стружку и эффективнее работают с массивными заготовками. Мелкозубая оснастка обеспечивает более аккуратный рез, но при работе с толстыми деталями небольшие впадины между зубьями могут быстро забиваться отходами.
Существует практическое правило: при ручном пилении желательно, чтобы одновременно с материалом контактировали не менее трех зубьев. Если заготовка слишком тонкая, крупный зуб может цепляться за ее край, вызывать вибрацию и повреждать поверхность. Поэтому для тонколистового металла, пластиковых профилей и небольших деталей используют полотна с увеличенным количеством зубьев.
Какой шаг зубьев выбрать для разных материалов?
Древесина и древесные плиты
Для распиливания мягкой и твердой древесины обычно применяют ножовочные полотна с относительно крупными зубьями. Оптимальный диапазон зависит от толщины заготовки и требуемого качества поверхности. Для грубого продольного распила досок подходят варианты с шагом около 4–6 мм, а для более аккуратной поперечной резки используют зубья с шагом 2–4 мм. Крупные впадины обеспечивают эффективное удаление древесной стружки и снижают вероятность заклинивания полотна.
При работе с фанерой, ДСП, МДФ и ламинированными панелями предпочтительнее мелкозубые полотна. Они помогают уменьшить количество сколов на декоративном покрытии и получить более ровную кромку. Чем тоньше материал и выше требования к чистоте реза, тем меньше должен быть шаг зубьев.
Металл и металлические профили
Для ручных ножовок по металлу применяются полотна с мелкими зубьями. Наиболее распространены варианты с шагом 1,0–1,4 мм, что соответствует приблизительно 18–24 TPI. Для тонкостенных труб, листового металла и алюминиевых профилей часто выбирают оснастку с 24–32 TPI. Она позволяет уменьшить риск зацепления и выкрашивания зубьев при прохождении тонкой стенки.
При распиливании толстого стального прутка или массивной металлической заготовки можно использовать полотно с шагом 1,4–1,8 мм. Увеличенные впадины лучше отводят металлическую стружку. При этом слишком крупные зубья на тонком металле будут цепляться за кромку и могут привести к повреждению полотна.
Пластик и полимерные материалы
При распиливании пластиковых труб, листов поликарбоната и ПВХ-профилей важно учитывать склонность полимеров к нагреванию и деформации. Для большинства тонких пластиковых деталей подходят полотна с шагом 2–3 мм. Для более толстых заготовок можно применять крупные зубья, если это допускает производитель оснастки. Слишком мелкий зуб иногда способствует нагреву и забиванию режущей зоны пластиковой стружкой.
Таблица подбора шага зубьев
Для предварительного выбора ножовочного полотна можно ориентироваться на следующие значения. Они являются практическими диапазонами, а окончательный выбор зависит от толщины заготовки, типа пилы и геометрии зубьев.
| Материал | Рекомендуемый шаг | Особенности применения |
|---|---|---|
| Мягкая древесина | 4–6 мм | Быстрый грубый распил |
| Твердая древесина | 2–4 мм | Более контролируемый рез |
| Фанера и МДФ | 1,5–3 мм | Снижение сколов |
| Стальной лист | 0,8–1,2 мм | Работа с тонким металлом |
| Металлические трубы | 1,0–1,4 мм | Подбор по толщине стенки |
| Массивный металл | 1,4–1,8 мм | Эффективное удаление стружки |
| Пластиковые профили | 2–3 мм | Аккуратное пиление без перегрева |
На что еще обратить внимание при выборе полотна?
Помимо шага зубьев, необходимо учитывать материал изготовления полотна. Для универсальных ручных ножовок часто используют инструментальную сталь, а для более требовательных задач — биметаллические полотна, сочетающие упругую основу и износостойкую режущую кромку. Такая конструкция лучше переносит изгибы и повышенные нагрузки, что особенно важно при распиливании металла.
Также имеет значение разводка зубьев. Разведенные в стороны зубья формируют пропил немного шире толщины полотна, благодаря чему снижается трение о стенки заготовки. Для разных материалов применяются различные схемы разводки и формы зубьев. Например, специальная геометрия с переменным шагом помогает уменьшить вибрацию и повысить комфорт при пилении металлических деталей.
Типичные ошибки при выборе шага зубьев
Одна из распространенных ошибок — использование крупнозубого полотна для тонких заготовок. В этом случае отдельные зубья могут цепляться за край материала, вызывать рывки и повреждать режущую кромку. Обратная ситуация также нежелательна: слишком мелкие зубья при распиливании толстой детали быстро заполняются стружкой, из-за чего падает производительность и возрастает усилие при работе.
Не следует компенсировать неподходящий шаг чрезмерным давлением на инструмент. Это ухудшает качество реза и увеличивает нагрузку на полотно. Гораздо эффективнее подобрать оснастку с учетом материала, толщины заготовки и требуемой точности.
Заключение
Правильный выбор шага зубьев ножовочного полотна напрямую влияет на скорость пиления, чистоту кромки и долговечность инструмента. Для толстых деревянных и металлических заготовок обычно подходят более крупные зубья, а для тонкого металла, фанеры и пластиковых деталей — мелкие. При подборе оснастки важно учитывать, чтобы несколько зубьев одновременно находились в контакте с материалом. Такой подход позволяет избежать зацепления, снизить вибрацию и получить качественный пропил без лишних усилий.